Encofrados Recuperables
Mayor eficiencia en el uso de los recursos naturales, gracias a su carácter reutilizable, a la reducción del consumo de hormigón y madera y al hecho de que contiene material reciclado en su composición.
Principios
El sistema de moldes FGM se basa en principios de racionalización económica que permiten la ejecución de losas nervadas unidireccionales o bidireccionales comúnmente denominadas losas reticulares aligeradas. Fue concebido no solo para reducir los recursos utilizados en la construcción, sino también con una visión de reutilización y rotación del equipo necesario para la ejecución de una losa, con importantes beneficios en cuanto al consumo de hormigón y acero, así como en la inmovilización de equipos de encofrado y las necesidades de mano de obra.
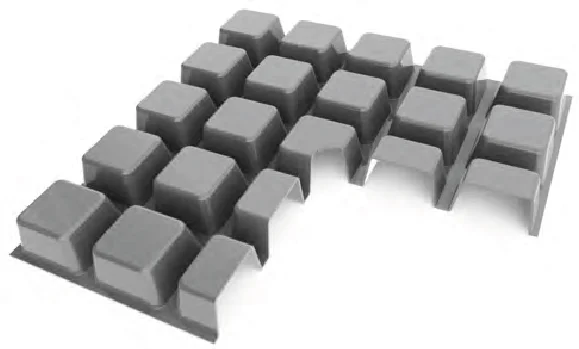
El uso del sistema de moldes FGM garantiza:
- Recuperación del equipo de encofrado al final del tercer día tras el hormigonado de la losa
- Ejecución de grandes luces con reducido consumo de hormigón
- Economía en los elementos verticales gracias a la reducción de carga
- Reducción de las necesidades de armaduras específicas de punzonamiento
- Compatibilidad con cualquier sistema de soporte del encofrado
- Mayor eficiencia en el uso de los recursos naturales, gracias a su carácter reutilizable, a la reducción del consumo de hormigón y madera y al hecho de que contiene material reciclado en su composición
Moldes FG600
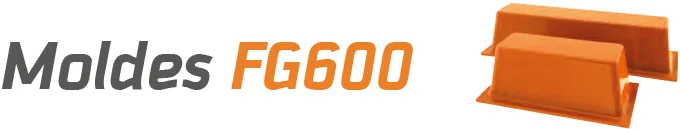
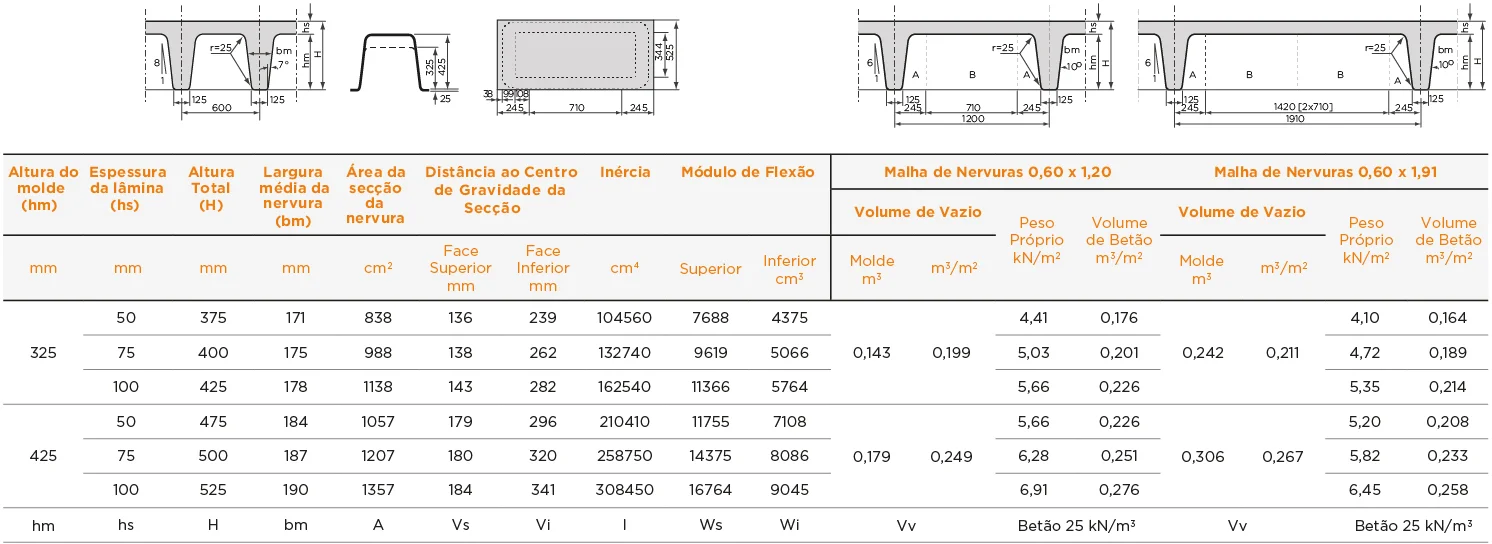
Los moldes FG600 fueron diseñados para la ejecución de losas unidireccionales, permitiendo la reducción del consumo de materiales manteniendo al mismo tiempo una inercia elevada en la dirección dominante. Los moldes están compuestos por la combinación de dos tipos de piezas, el capitel y el centro, que permiten diversas configuraciones. La retícula resultante del uso de estos moldes tiene una distancia entre ejes de nervio de 0,60 m en la dirección principal y de 1,20 m, 1,91 m o 2,62 m en la otra dirección; en ambos sentidos, la base de los nervios es de 0,125 m. Los moldes FG600 están disponibles en alturas de 0,325 m y 0,425 m.
Nota: Estos moldes permiten la inclusión del número de unidades identificadas como tipo B que se desee, obteniéndose longitudes de molde completo de 1,91 m, 2,62 m, 3,33 m, 4,04 m. Los valores presentados se refieren a la sección de losa entre ejes de nervio.
Moldes FG800
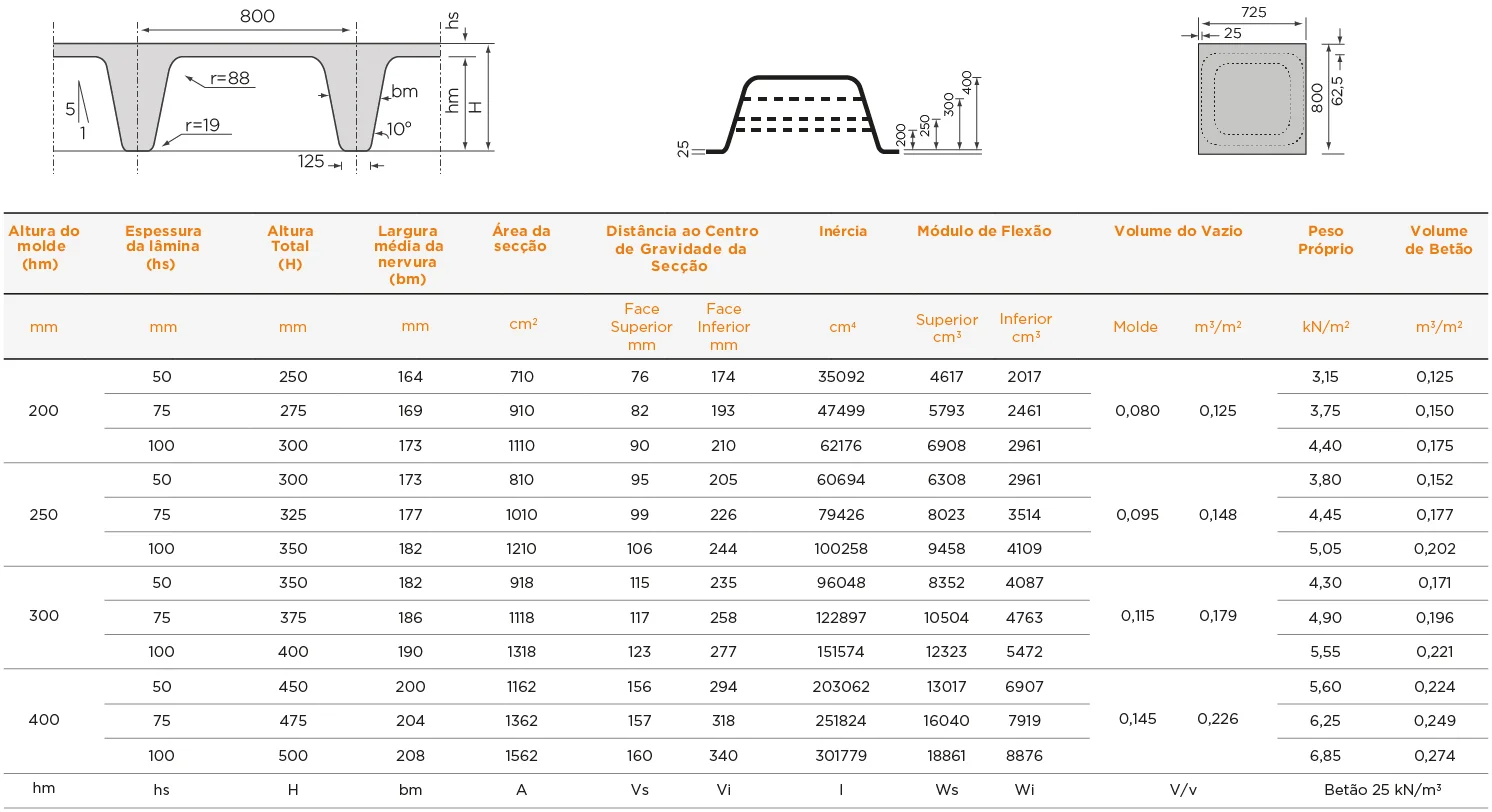
Los moldes FG800 para losas bidireccionales tienen una configuración rectangular en planta con dimensiones de 0,80 m × 0,725 m, de forma que forman una retícula de 0,80 m entre ejes de nervio cuando el ala más corta descansa sobre un perfil de 0,075 m. En cuanto a la altura del hueco, existen 4 medidas diferentes: 0,20 m, 0,25 m, 0,30 m y 0,40 m.
Nota: Para su aplicación sobre entarimado corrido o directamente sobre la estructura base del encofrado pueden fabricarse moldes cuadrados designados Q800 con las mismas alturas de hueco. Los valores presentados se refieren a la sección de losa entre ejes de nervio.
Moldes FG900
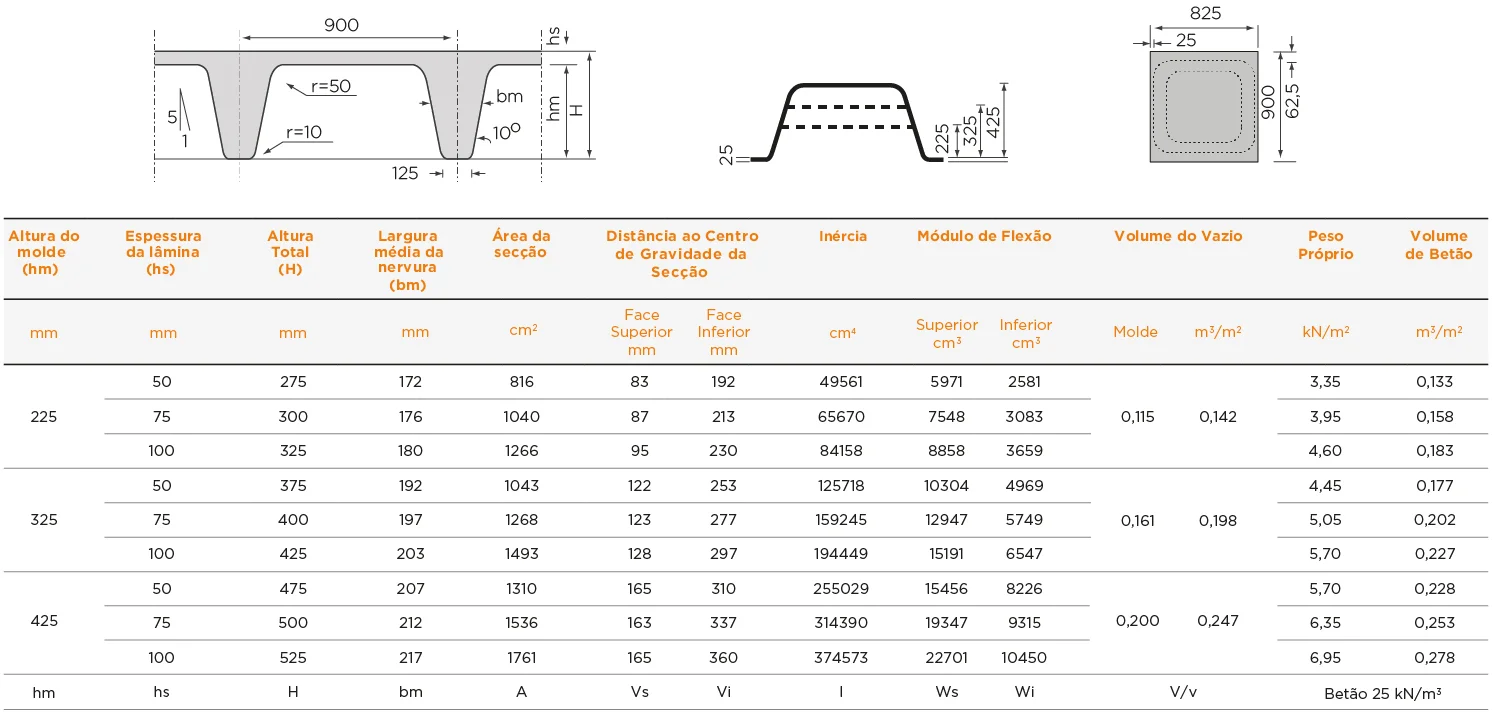
Los moldes FG900 para losas bidireccionales tienen una configuración rectangular en planta con dimensiones de 0,90 m × 0,825 m, de forma que forman una retícula de 0,90 m entre ejes de nervio cuando el ala más corta descansa sobre un perfil de 0,075 m. En cuanto a la altura del hueco, existen 3 medidas diferentes: 0,225 m, 0,325 m y 0,425 m.
Nota: Para su aplicación sobre entarimado corrido o directamente sobre la estructura base del encofrado pueden fabricarse moldes cuadrados designados Q900 con las mismas alturas de hueco. Los valores presentados se refieren a la sección de losa entre ejes de nervio.
Ejecución
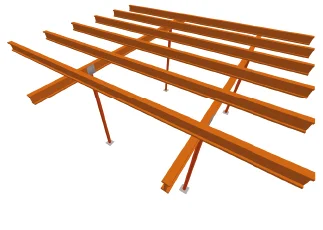
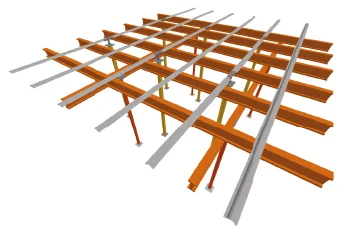
Ferca dispone también de un sistema complementario de encofrado que permite optimizar el sistema de moldes FGM sobre cualquier estructura de soporte de encofrado. Este sistema está compuesto por carriles y cabezas que, apoyados sobre la estructura primaria, permiten la retirada de todo el equipo el 3.er día tras el hormigonado, manteniendo únicamente el apuntalamiento de reposición necesario en esta fase de obra.
Montaje de la estructura de soporte
Aplicación de los carriles, cabezas y puntales
Colocación de los moldes plásticos
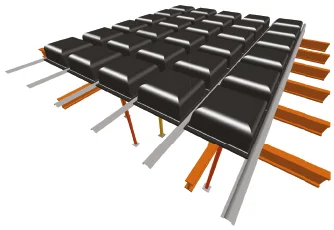
Hormigonado de la losa
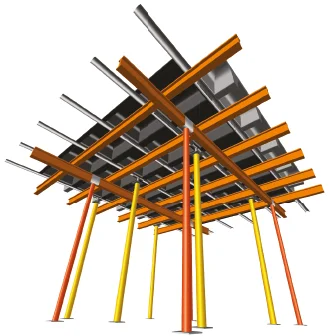
Recuperación de todo el material el 3.er día
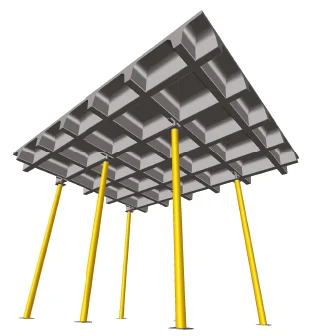
Acabado
Las superficies de hormigón en contacto con los moldes son muy regulares y no requieren en general ningún acabado final. Se deberá prestar especial atención a las juntas entre moldes y entre estos y la estructura de soporte, donde puede ser necesario en ocasiones eliminar irregularidades para obtener un mejor acabado final.
Preparación del Hormigonado
Todo el apuntalamiento deberá estar debidamente arriostrado y los moldes apretados entre sí para eliminar posibles movimientos, garantizando al mismo tiempo un mejor acabado superficial. Se aconseja también pulverizar los moldes con producto desmoldante antes del hormigonado.
Retirada de los Moldes
Inmediatamente después del desencofrado, los moldes deben limpiarse con agua y materiales no abrasivos. Al desencofrar no deben forzarse las esquinas ni permitir la caída de los moldes; en caso de rotura deben devolverse para su reparación. Cuando no estén en uso, los moldes deben almacenarse en posición vertical, encajados y apoyados sobre el ala más ancha.
Resistencia al Fuego
Para el cálculo de la resistencia al fuego de las secciones presentadas en las tablas anteriores, deberán analizarse los parámetros definidos en la normativa vigente al efecto, siendo posible, mediante la definición de la geometría de la losa, los rellenos y los recubrimientos, obtener una resistencia de 2 horas.
Downloads
Contactos
Escríbanos. Preséntenos un desafío.
¡Mensaje enviado con éxito. Gracias!